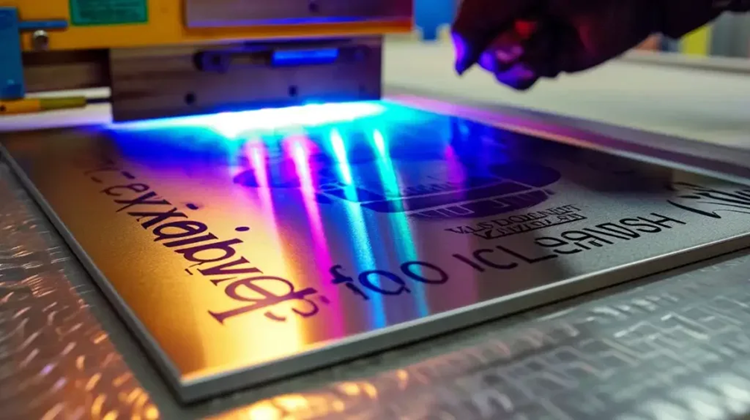
УФ печать – это современная технология нанесения изображений, при которой специальные чернила мгновенно полимеризуются под воздействием ультрафиолетового излучения.
Такой способ позволяет получать стойкий, детализированный и насыщенный результат на самых разных материалах: пластике, стекле, металле, дереве, керамике и композитах, сохраняя точность линий и равномерность заливок даже на фактурных поверхностях.
Чтобы качество оставалось стабильным, важно соблюдать правила подготовки: правильно подбирать источник на печать, учитывать адгезию и чистоту основы, контролировать толщину слоя и режим отверждения, а также проверять совместимость праймеров и лаков при необходимости. От этих параметров зависят долговечность отпечатка, устойчивость к истиранию и внешний вид продукции в эксплуатации.
Принцип отверждения УФ-чернил
Отверждение УФ-чернил основано на фотополимеризации: под действием ультрафиолетового излучения фотоинициаторы в составе чернил поглощают энергию и запускают цепную реакцию, в результате которой мономеры и олигомеры быстро связываются в прочную полимерную сетку. За счёт этого покрытие «схватывается» почти мгновенно, уменьшается растекание точки и повышается стойкость отпечатка к истиранию и влаге.
Ключевой фактор – соответствие спектра источника излучения рецептуре чернил: если длины волн подобраны неверно, часть инициаторов может не активироваться, и слой останется недополимеризованным. Это проявляется липкостью поверхности, снижением адгезии и стойкости, а также возможными проблемами при последующей обработке (ламинирование, фальцовка, резка).
Лампы, длины волн и скорость полимеризации
В УФ-печати применяются разные типы источников: ртутные (широкополосные) и светодиодные УФ-модули (LED) с более узким спектром. Ртутные лампы дают набор линий излучения и широкий диапазон энергии, поэтому часто «прощают» отклонения в составе чернил, но выделяют больше тепла. LED-источники обычно работают на фиксированных диапазонах (например, около 365–395 нм), обеспечивают стабильность спектра и меньший нагрев, однако требуют точного совпадения с фотоинициаторами конкретной чернильной системы.
Скорость полимеризации определяется не только выбранной длиной волны, но и дозой облучения: важны интенсивность (мощность на единицу площади) и время экспозиции. При росте скорости печати уменьшается время, в течение которого капля находится под излучением, поэтому для сохранения качества приходится повышать интенсивность, использовать несколько ламп/модулей, оптимизировать расстояние до поверхности и конфигурацию отражателей. Также влияют толщина слоя, цвет (пигменты могут экранировать свет), тип подложки и температура: более толстый или сильно пигментированный слой требует большей дозы для полноценного отверждения по всей глубине.
- Недоотверждение возникает при недостаточной дозе или несовпадении спектра: поверхность может оставаться липкой, а адгезия – слабой.
- Переотверждение при избыточной энергии может повышать хрупкость слоя, усиливать внутренние напряжения и провоцировать растрескивание на гибких материалах.
- Баланс достигается настройкой дозы под конкретные чернила и материал: задача – обеспечить полимеризацию по толщине слоя без перегрева и ухудшения механических свойств.